


Schweizisk CNC-bearbejdning
Max Længde Op til 300 mm
Tolerance ±0,0127 mm (±0,0005")
Overfladefinish Ra 0,4 μm
L/D-forhold Op til 30:1
Prototype til 100,000+ stk
Hvad er schweizisk CNC-bearbejdning?
Schweizisk CNC-bearbejdning(også kendt somDrejning af schweizisk-type, Schweizisk skruebearbejdning, ellerglidende-hoveddrejning) er en høj-drejningsproces bygget op omkring én definerende mekanisk funktion: enstyrebøsning placeret kun millimeter fra skæreværktøjet.
I modsætning til en konventionel CNC-drejebænk -, hvor emnet fastspændes i en borepatron, og værktøjet bevæger sig til delen -, holder en schweizisk maskine stangen stationært ved værktøjets kontaktpunkt. Dehovedstammen glider aksialtlangs Z--aksen, hvorved stangen føres gennem styrebøsningen, så kun et par millimeter af ikke-understøttet materiale nogensinde stikker ud forbi bøsningen. Skæreværktøjet går altid i indgreb med materiale, der er fuldt understøttet.

Dette enkelte designvalg giver tre konsekvenser, som ingen standarddrejebænk kan kopiere:
Elimineret afbøjning.Lange, slanke emner, der vil piske og skravle på en konventionel drejebænk, forbliver stive, fordi de understøttes lige ved siden af snittet.
Tolerancer skærpet med 5–10×.Fordi delen ikke kan bøje, holder schweiziske maskiner rutinemæssigt ±0,0005" (±0,0127 mm) på produktionskørsler og ±0,0002" (±0,0051 mm) på kritiske funktioner.
Under-spindel + live-værktøj.Når udskæringen er færdig, overføres delen til en sekundær under-spindel til bagsidebearbejdning, mens tårne med levende-værktøj udfører fræsning, slidsning og boring uden yderligere opsætning.
Hvorfor vælge schweizisk CNC-bearbejdning?
Schweizisk bearbejdning er ikke en erstatning for konventionel drejning - det er enspecialiseret proces for en bestemt kategori af dele. Hvis din del er lille i diameter, lang, snæver i tolerance eller har brug for-off-center-funktioner, vil Swiss klare sig bedre end standardaktivering af kvalitet, omkostninger og leveringstid.
Sub-38 mm diameter med Sub-Mil tolerancer
Styrebøsningen holder stangen inden for millimeter fra fræseren, så selv Ø1,5 mm stiftfunktioner kan holde ±0,0005" uden afbøjning-induceret fejl.
Høj længde-til-diameterforhold
(Op til 30:1)
Lange, slanke dele - knogleskruer, sensorprober, væskenåle -, der vil piske på en konventionel drejebænk, forbliver stabile, fordi bøsningen understøtter snittet.
Multi-Axis Live Tooling
i One Setup
Tvær-borede huller, fræsede flade, slidsede hoveder, sekskantede fatninger og off-funktioner er bearbejdet i samme opsætning som drejning - uden sekundær fikstur.
Reduceret snak og bedre overfladefinish
Med arbejdsemnet fuldt understøttet forbliver skærekræfterne lave, støjen minimeres, og overfladefinisher på Ra 0,4 μm kan opnås som-bearbejdet.
Produktions-Effektivitet
Stangfremføring er automatisk, sub-spindler muliggør bearbejdning på bagsiden-, og cyklustider måles typisk i enkelt-cifrede sekunder - ideelt til 1.000 til 100,000+ stykkørsler.
Materiale alsidighed
Schweiziske maskiner skærer alt fra 316L og Ti-6Al-4V til messing og tellur kobber uden at ændre den grundlæggende proces.
Schweiziske CNC-bearbejdningsspecifikationer og -funktioner
Vores maskiner af schweizisk-type er konfigureret til medicinske, forsvars- og elektronikapplikationer, hvor præcisionen ikke kan kompromitteres.
| Specifikation | Schweizisk CNC-bearbejdningskapacitet |
| Bearbejdningstype | Drejning af schweizisk-type med glidende hoved, styrebøsning, under-spindel og multi-aktuelt værktøj |
| Bar Stock Diameter | Ø0,5 mm – Ø38 mm (0,02" – 1,5") |
| Typisk diameterområde | Ø1,5 mm – Ø25 mm (sweet spot for styrebøsningens stivhed) |
| Max bearbejdningslængde | Op til 300 mm pr. aksial gennemløb (længere længder via sub-spindelplukning-af) |
| Længde-til-Diameterforhold | Op til 30:1 med styrebøsning |
| Standard tolerance | ±0,0127 mm (±0,0005") |
| Kritisk egenskabstolerance | ±0,0051 mm (±0,0002") opnåelig |
| Overfladeruhed (som bearbejdet) | Ra 0,4 μm (16 μin); Ra 0,2 μm med sekundær polering |
| Økser | 5-13 akser afhængig af maskine: X, Y, Z, plus C-akse, under-spindel C-akse og levende-værktøjsrotation |
| Live Tooling Operations | Fræsning, boring, kryds-boring, slidsning, polygondrejning, rifling, excentriske træk |
| Under-Spindelkapacitet | Bagsidebearbejdning, komplet færdiggørelse af dele, aflæsning af dele |
| Trådtyper | Metrisk, UNC, UNF, NPT, BSP, BA, tilpassede gevind ned til M0.6 |
| Materialer | Rustfrit (303, 304, 316L, 17-4 PH, 15-5 PH), Titanium (Gr2, Gr5/Ti-6Al-4V, Gr23/ELI), Messing (C36000, C26000), Kobber (C11000, C14500), Alum (761), Ex. (Inconel, Monel) |
| Minimum funktionsstørrelse | Ø0,3 mm huller, M0,6 gevind, 0,2 mm slidser (geometri-afhængig) |
| Inspektion | CMM, optisk komparator, lasermikrometer, stiftmålere, gevindmålere, overfladeruhedstester |
| CAD-formater | STEP, STP, IGES, X_T, SLDPRT, Parasolid, DWG, DXF, PDF |
| Produktionsvolumen | Prototype (5–50 stk), lav-volumen (50–1.000 stk), produktion (1.000–100,000+ stk) |
| Certificeringer | ISO 9001, materiale certificeringer (MTC), CMM inspektionsrapporter, FAI på forespørgsel |
Faktisk opnåelige tolerancer, overfladefinish, mindste funktionsstørrelse og maksimale deldimensioner afhænger af materialekvalitet, delens geometri, værktøjsvalg og tegningskrav.
Schweizisk CNC vs. CNC-drejning vs. 5-aksebearbejdning
At vælge den forkerte proces er den dyreste fejl, du kan begå på et præcist CNC-projekt - det driver cyklustiden, værktøjsomkostningerne og skrothastigheden. Brug sammenligningen nedenfor til at identificere den rigtige proces til din delgeometri.

| Faktor | Schweizisk CNC-bearbejdning | CNC drejning | 5-akset CNC-bearbejdning |
|---|---|---|---|
| Typisk deldiameter | Ø0,5 – Ø38 mm | Ø3 – Ø300 mm | N/A (prismatiske dele) |
| L/D-forhold | Op til 30:1 med styrebøsning | Op til 4:1 uden særlig støtte | N/A |
| Standard tolerance | ±0,0127 mm (±0,0005") | ±0,01 mm | ±0,02 mm typisk, ±0,005 mm positionering |
| Overfladefinish (som bearbejdet) | Ra 0,4 μm | Ra 0,8 μm | Ra 0,8 μm |
| Arbejdshold | Styrebøsning + spændetang (stangfremføring) | Chuck (3-kæber, 4-kæber, spændepatron) | Vakuum bord, armatur eller skruestik |
| Fra-Centerfunktioner | Krydshuller, flade, slidser, sekskant via strømførende værktøj | Begrænset - kræver normalt anden opsætning | Fremragende - fuld 5-akset kontur |
| Antal opsætninger | Én (levende værktøj + under-spindel) | Én drejning, multiple for sekundær | En til hele 5-sidede dele |
| Bedst til | Mikrostifter, knogleskruer, konnektorer, væskefittings, sensorsonder | Aksler, bøsninger, beslag, store flanger | Huse, pumpehjul, manifolds, komplekse konturer |
| Produktionsvolumenstyrke | Små dele med stor-volumen | Prototype til produktion | Prototype til mellem-volumen |
| Materiale Sweet Spot | Titanium, 316L, messing, PEEK, kobber | Bredt udvalg inklusive store barer | Aluminium, rustfri, titanium, plast |
Hvilken proces er den rigtige for din del?
Vælg schweizisk CNC →Lille diameter (< Ø38 mm), high L/D ratio (>4:1), ekstrem præcision (±0,0005" eller strammere), funktioner uden for-centret eller højt-volumenløb af små cylindriske dele.
Vælg CNC-drejning→ Larger diameters (>Ø38 mm), korte cylindre, prototypedrejning uden præcisionskrav eller dele, der kræver spændepatroner større end Ø38 mm.
Vælg 5-akset bearbejdning →Prismatiske dele med komplekse 3D-konturer, fler-sidede funktioner, dybe hulrum eller strukturelle komponenter til rumfart.
Brug for fræsning + schweizerdrejning i én del?Se voresCNC-drejning-Fræsebearbejdede deleservice.
Har du brug for flade, prismatiske dele?Se voresCNC fræsede deleservice.
Materialer vi bearbejder på schweizisk CNC

Rustfrit stål
303 · 304 · 316L · 316L VM · 17-4 PH · 15-5 PH
Medicinske instrumenter, kirurgiske stifter, væskefittings, sensorhuse, ventilstammer

Titanium
Grade 2 (CP-Ti) · Grade 5 (Ti-6Al-4V) · Grade 9 · Grade 23 (Ti-6Al-4V ELI)
Knogleskruer, tandimplantater, rygmarvskomponenter, rumfartsbefæstelser, forsvarshardware

Messing og bronze
C36000 (gratis-bearbejdning) · C26000 · C46400 (marine messing) · C14500 (tellur kobber)
Elektroniske stik, kontakter, terminaler, væskefittings, dekorativt hardware

Kobber
C11000 (ETP) · C10100 (OFE) · C10200 (OFHC) · C12200 (DHP)
Elektriske kontakter, RF-komponenter, termiske ledere, halvlederdele

Aluminium
6061-T6 · 7075-T6 · 2024-T3 · 5052
Letvægts aerospace-stifter, elektroniske huse, sensorkomponenter

Eksotiske legeringer
Inconel 625 · Inconel 718 · Monel 400 · MP35N · L605
Luftfartsbefæstelser, forsvarshardware, kemisk behandling, borehulsværktøj
Fælles dele vi bearbejder på schweizisk CNC
Nedenfor er repræsentative deletyper, vi kører regelmæssigt. Hver kombinerer små funktioner, snævre tolerancer og produktionsvolumener, der retfærdiggør opsætning af schweizisk-type.


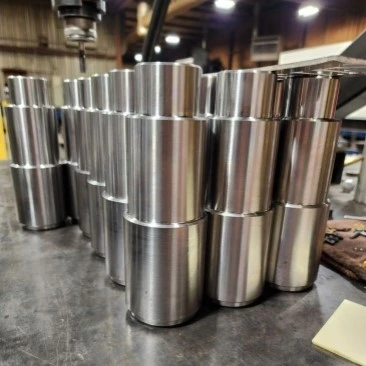
| Del Type | Typisk størrelse | Fælles materialer | Typiske industrier |
|---|---|---|---|
| Knogleskruer og ortopædiske stifter | Ø1,5 – 6 mm × 10 – 100 mm | Ti-6Al-4V ELI, 316L VM | Medicinske implantater, traumer, rygsøjle, dental |
| Sensorstifter og sonder | Ø1 – 10 mm × 5 – 80 mm | 316L SS, wolframcarbid, titanium | Industrielle sensorer, rumfartsinstrumentering, medicinsk diagnostik |
| Elektroniske stik og kontakter | Ø2 – 15 mm × 5 – 60 mm | C36000 messing, C14500 tellur kobber, beryllium kobber | Elektronik, RF, halvleder, telekom |
| Ur- og instrumentkomponenter | Ø0,5 – 5 mm × 1 – 30 mm | 316L SS, messing, hærdet stål | Urmageri, præcisionsinstrumenter, optiske samlinger |
| Væskesystem fittings | Ø3 – 25 mm × 10 – 100 mm | 303/316 SS, messing, PEEK | Medicinsk fluidik, laboratorieinstrumenter, analytisk udstyr |
| Aerospace Pins & Fasteners | Ø1 – 15 mm × 5 – 150 mm | Ti-6Al-4V, 17-4 PH, A286, Inconel 718 | Luftfartsstrukturer, landingsudstyr, forsvar |
| Miniature skafter og bøsninger | Ø1 – 30 mm × 5 – 200 mm | Hærdet stål, 440C, 316L | Motorer, gearkasser, instrumenter, væskepumper |
| Tilpassede mikro-bearbejdede komponenter | Ø0,5 – 38 mm × 1 – 300 mm | Applikations-specifik | Tilpassede præcisionsdele på tværs af-branchen |
Overfladefinish til schweiziske bearbejdede dele
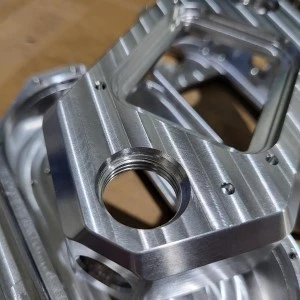
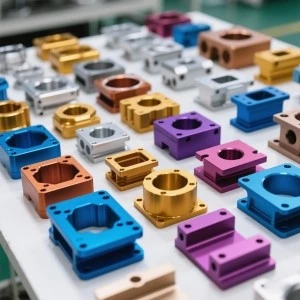
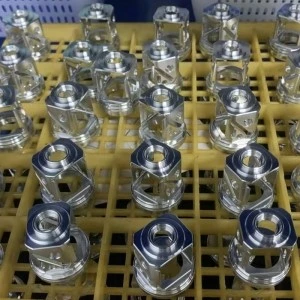
Overfladefinish er ofte lige så kritisk som dimensionel tolerance -, især i medicinske, rumfarts- og flydende-systemapplikationer, hvor overfladeintegritet påvirker udmattelseslevetid, korrosionsbestandighed og biokompatibilitet. Schweiziske-bearbejdede dele modtager typisk en sekundær efterbearbejdning efter bearbejdning.




| Slutte | Anvendelige materialer | Typisk brug |
|---|---|---|
| Elektropolering | 316L, 17-4 PH, titanium, nitinol | Medicinske implantater og kirurgiske instrumenter - fjerner mikro-grater, forbedrer korrosionsbestandigheden, reducerer overfladeruheden med 50 %. |
| Passivering | Rustfrit stål (300- og 400-serien) | ASTM A967 / AMS 2700 overensstemmelse for medicinske, fødevare- og kemiske dele. |
| Anodisering (Type II / Type III) | Aluminium (6061, 7075, 2024) | Luftfart og elektronik - Type II til kosmetik, Type III (hardcoat) til slidoverflader. |
| Sort Oxid | Kulstofstål, legeret stål, rustfrit | Forsvar og værktøj - mild korrosionsbestandighed, lav reflektivitet. |
| Elektroløs fornikling | Stål, rustfrit, messing, kobber, aluminium | Ensartet tykkelse på små præcisionsdele - forbedrer slidstyrken og loddeevnen. |
| Guld/sølvbelægning | Messing, kobber, beryllium kobber | Elektronisk signalintegritet og korrosionsbeskyttelse på stikkontakter. |
| Tumbling / Vibrerende efterbehandling | Alle metaller og plastik | Kantbrud, gratfjernelse og kosmetisk overfladeforbedring på små batchdele. |
| Varmebehandling | 17-4 PH, 15-5 PH, 4140, værktøjsstål | H900, H1025, H1150 forhold til rumfart og applikationer med høj-styrke. For-varme-bearbejdning anbefales til snævre tolerancer. |
Designtips til schweizisk CNC-bearbejdning
Hold kritiske tolerancer rimelige
Standardtolerancer på ±0,0127 mm (±0,0005") er rutine på schweiziske maskiner, men snævrere tolerancer under ±0,0051 mm (±0,0002") øger omkostningerne og inspektionstiden markant. Anvend kun ultra-snævre tolerancer på funktioner, der virkelig kræver dem - såsom tryk-pasningsdiametre, tætningsflader eller sammenkoblingsfunktioner - og brug standardtolerancer andre steder.
Respekter diameter-til-længdeforhold
Styrebøsningen understøtter snittet, men den ustøttede længde mellem bøsningen og fræseren er stadig begrænset. En generel retningslinje: hold L/D under 30:1 for diametre over Ø5 mm og under 20:1 for diametre under Ø2 mm. Længere slanke dele kan kræve specialværktøj eller centerstøtte.
Angiv realistiske minimumsfunktioner
Mens Swiss kan opnå funktioner så små som Ø0,3 mm huller, M0,6 gevind og 0,2 mm slidser, øger mikro-funktioner omkostningerne hurtigt på grund af specialiseret værktøj og langsommere fremføringer. Når det er muligt, øges minimumsfunktionerne til Ø0,5 mm+ for huller og M1.0+ for gevind, medmindre det er absolut nødvendigt.
Brug standard trådstørrelser
Standard metriske (M1.0–M16), UNC (#0–#12) og UNF gevindstørrelser er på lager og værktøj. Tilpassede tråde, venstre-tråde og usædvanlige tonehøjder kræver tilpassede værktøjer og tilføjer omkostninger og leveringstid.
Plan for værktøjsrydning
Kryds-borede huller, fræsede flads og slidser nær OD eller skulderen har brug for tilstrækkelig frigang til det aktive værktøj. Sørg for mindst 1× værktøjets diameter, når det er muligt, og undgå kryds-huller, der skærer hinanden i spidse vinkler -, de er svære at afgrate og inspicere.
Vælg Bar Stock over Billets
Schweiziske maskiner føder stanglager kontinuerligt. Når din dellængde er mindre end 300 mm, er det mere effektivt at designe til stangmateriale end at indlæse individuelle barrer, og det reducerer opsætningsomkostningerne betydeligt.
Kombiner operationer, hvor det er muligt
Levende værktøj tillader fræsning, boring, slidsning og drejning i én opsætning. Kombiner funktioner i stedet for at opdele dem i flere dele - en enkelt schweizisk-bearbejdet samling er billigere end to drejede dele loddet eller presset sammen.
Industrier og applikationer tjent

Luftfart og forsvar
Befæstelser, stifter, nitter
Sensorhuse
Landingsstel komponenter
Avionics stik
Hydrauliske beslag

Elektronik og halvledere
RF stik
Test sondestifter
Kontaktstifter og stikkontakter
Sensorledninger
Hermetiske gennemføringer
Instrumentering og optik
Optiske instrumentskafter
Lasersystemkomponenter
Analytiske instrument fittings
Sensorstifter og sonder

Urmageri og smykker
Se bevægelsesstifter
Små gear og aksler
Fund af smykker
Dekorativt hardware
Væskesystemer og pumper
Ventilstammer og sæder
Manifoldbeslag
Stik med modhager
Pumpeaksler og rotorer
Analytisk fluidik
Medicinsk udstyr og implantater
Knogleskruer, stifter, plader
Kirurgiske instrumenter
Tandimplantater og abutments
Kateterkomponenter
Diagnostiske sondetips
Schweizisk CNC-bearbejdningskvalitetskontrol
Dele under Ø5 mm med ±0,0005" tolerancer kan ikke stole på skydelære alene. Vores inspektionsworkflow kombinerer optisk måling, CMM og 100 % prøveudtagning på kritiske dimensioner.


| Inspektionsvare | Metode / Udstyr |
|---|---|
| Materiale verifikation | PMI (positiv materiale identifikation) + MTC sporbarhed |
| Dimensionel inspektion (standard) | Pinmålere, mikrometre, skydelære, optisk komparator |
| Kritiske dimensioner | CMM-inspektion (Zeiss / Hexagon) med 3 µm nøjagtighed |
| Geometriske tolerancer (GD&T) | CMM med fuld datum-justering |
| Tråde | Go / No-Go trådmålere, optisk trådmåling |
| Overfladeruhed | Profilometer (Ra-måling iht. ISO 4287/4288) |
| Visuel / grat inspektion | 10–30× stereomikroskop til små dele |
| Afsluttende inspektion | 100% på kritiske dimensioner; AQL-sampling på ikke-kritisk |
| Inspektionsrapporter | Dimensionsrapport (standard); FAI, CMM og PPAP på forespørgsel |
| Certificeringer | ISO 9001, RoHS, REACH overensstemmelse på anmodning |
Emballage og leveringstid
Små dele kræver en anden håndtering end store bearbejdede komponenter. Vores emballage er designet til at holde Ø0,5 mm stifter og sarte medicinske komponenter rene, adskilte og ubeskadigede under transport.

Emballage muligheder
Bulkbakker:Anti-statiske plastbakker med rumopdelere til store-smådele.
Individuelle PE poser:Hver del er forseglet for renlighed - standard for medicinske komponenter og-fødevarekomponenter.
Blister/vakuum-dannede bakker:Brugerdefinerede hulrumsbakker til dele med specifikke orienteringskrav.
EPE skum indsatser:Skræddersyet-skåret skum inde i kartonen til sarte eller præcise-slebne komponenter.
Eksportkartoner:5-lags bølgepap, mærket med varenummer, materiale, parti og PO-nummer.
Trækasser:Til store bulkordrer eller skrøbelige lange-dele, der overstiger 200 mm.
Ledetid
| Ordretype | Typisk leveringstid |
|---|---|
| Prototyper (5 – 50 stk.) | 7 – 10 hverdage |
| Lav-produktion (50 – 500 stk.) | 10 – 15 hverdage |
| Produktion (1.000 – 10.000 stk.) | 15 – 25 hverdage |
| Høj-produktion (10,000+ stk.) | 25 – 35 hverdage |
| Hurtig service | 3 – 5 arbejdsdage (kontakt for tilgængelighed) |
FAQ
Q: Hvad er schweizisk CNC-bearbejdning, og hvordan adskiller den sig fra standard CNC-drejning?
Sv.: Schweizisk CNC-bearbejdning bruger en glidende topstang, der fører stangmateriale gennem en styrebøsning placeret inden for millimeter fra skæreværktøjet. Styrebøsningen understøtter emnet ved værktøjets kontaktpunkt, hvilket eliminerer afbøjning, der ville forekomme på en konventionel drejebænk. Dette gør maskiner af schweizisk-type ideel til dele med små-diameter (typisk under Ø38 mm) med høje længde-til-diameterforhold (op til 30:1) og snævre tolerancer ned til ±0,0127 mm (±0,0005"). Standard CNC-drejning er bedre egnet til korte arbejdsstykker og større drejninger. dele.
Q: Hvilket diameterområde kan schweizisk CNC-maskine?
Sv.: Schweiziske CNC-maskiner styrer typisk stang fra Ø0,5 mm op til Ø38 mm (1,5 tommer). Sweet spot er Ø1,5–25 mm, hvor styrebøsningen giver maksimal stivhedsfordel. For dele større end Ø38 mm er konventionel CNC-drejning normalt mere omkostningseffektivt-.
Q: Hvilke tolerancer kan schweizisk CNC-bearbejdning opnå?
Sv: Standardtolerancer på maskiner af schweizisk-type er ±0,0127 mm (±0,0005"). For kritiske funktioner såsom dimensioner til medicinsk udstyr eller stiftdiametre til luftfartsindustrien holdes tolerancer på ±0,0051 mm (±0,0002") eller strammere rutinemæssigt. Overfladefinish på Ra 0,4 μm (16 μin) kan opnås som -bearbejdet, og Ra 0,2 μm med sekundær polering.
Spørgsmål: Kan schweizisk CNC bearbejde medicinsk-titanium som Ti-6Al-4V ELI?
A: Ja. Schweizisk CNC er meget brugt til medicinske implantater og kirurgiske instrumenter fremstillet af Ti-6Al-4V ELI (Grade 23), kommercielt rent titanium (Grade 2), 316L VM rustfrit stål. Snævre tolerancer, fine overfladefinisher og gratfri kanter er afgørende for medicinske applikationer, som alle schweiziske maskiner leverer, når de er korrekt fastgjort og værktøjet.
Q: Hvilke filformater accepterer du for schweiziske CNC-bearbejdningstilbud?
A: Vi accepterer 3D-modeller i STEP-, STP-, IGES-, X_T-, SLDPRT- og Parasolid-formater og 2D-tegninger i PDF, DWG eller DXF. For den bedste DFM-feedback på schweizisk bearbejdning er en 3D-model plus en 2D-tegning med GD&T-tolerancer ideel.
Q: Hvad er minimumsordremængden for schweizisk CNC-bearbejdning?
A: Der gælder ingen streng MOQ. Schweiziske maskiner er designet til store-mængder, så enhedsprisen falder kraftigt, efterhånden som mængden stiger. Prototypemængder fra 5-50 styk er almindelige for kvalifikationsbyggerier, og produktionen løber fra 1.000 til 100,000+ styk er typiske.
Q: Hvor lang er leveringstiden for schweiziske CNC-bearbejdede dele?
A: Prototyper afsendes typisk inden for 7-10 arbejdsdage efter trækningsgodkendelse. Lav-produktion (50-500 styk) kræver normalt 10-15 arbejdsdage. Fuld produktion (1,000+ styk) tager 15-25 arbejdsdage. Hurtig service på 3-5 dage er tilgængelig for tids{16}}kritiske ordrer.
Spørgsmål: Leverer du inspektionsrapporter for schweiziske bearbejdede dele?
A: Ja. Hver forsendelse inkluderer en dimensionsinspektionsrapport. Til medicinske, rumfarts- og andre regulerede industrier leverer vi komplette First Article Inspection-rapporter (FAI), materialecertificeringer (MTC) og CMM-inspektionsrapporter efter anmodning.
Få et schweizisk CNC-tilbud på 24 timer
Send os din 2D-tegning eller 3D-model, og vores ingeniørteam vil gennemgå dit design for fremstillingsevne, anbefale værktøj og materiale og returnere et detaljeret tilbud inden for en hverdag.
Upload din tegning og få et tilbud
Populære tags: schweizisk cnc-bearbejdning, Kina schweiziske cnc-bearbejdningsproducenter, leverandører, fabrik, titanium
Et par af
NejDu kan også lide



Send forespørgsel