1. Valg af den relevante svejsemetode
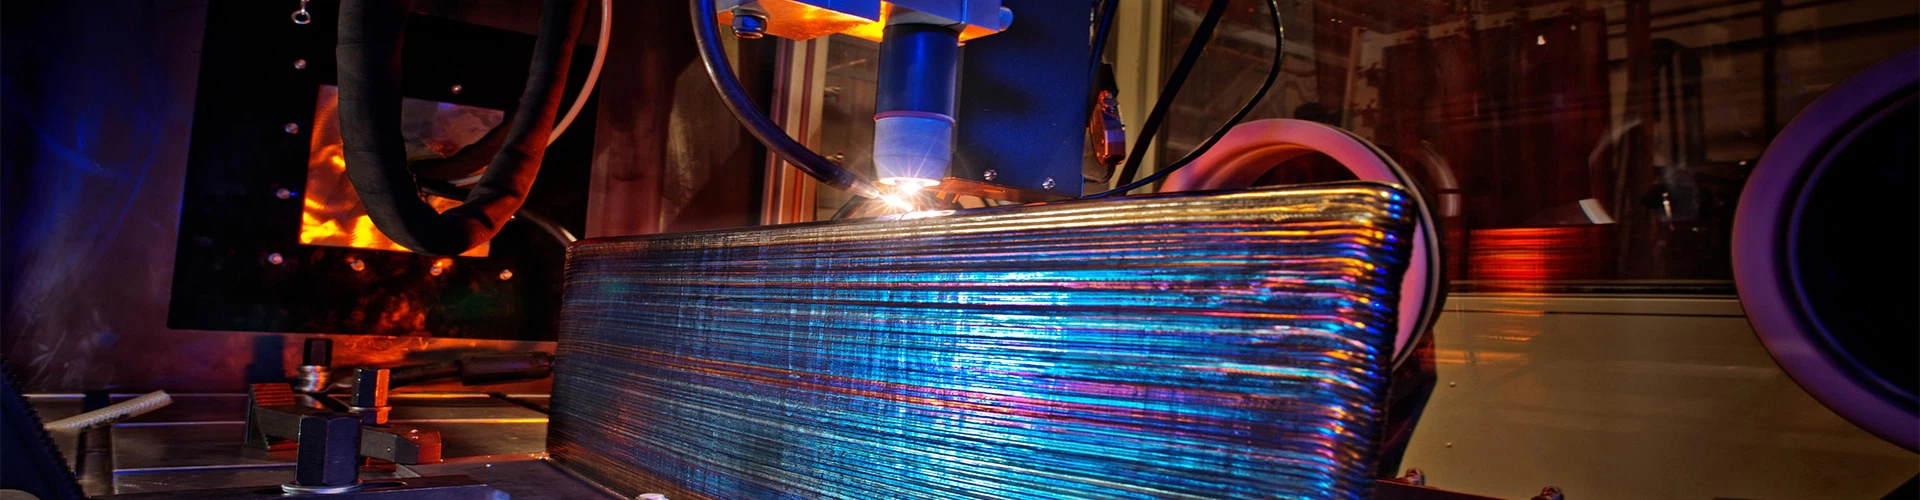
Valget af svejsemetode er afgørende i behandling af titaniumlegering. For tynde plader under 3 mm tykke anbefales Tungsten Inert gas svejsning, da dens nøjagtige kontrol sikrer fejlfri svejsninger. For plader, der er tykkere end 3 mm, foretrækkes forbrugsbar inert gas svejsning (CIG) på grund af dens effektive smeltekapacitet. Avancerede teknikker såsom nedsænket lysbuesvejsning og vakuumelektronstråle svejsning er også muligheder, men det specifikke valg afhænger af behandlingskravene og materialegenskaberne.
2. omhyggelig præ-svejset forberedelse
1. overflade rengøring:
Mekanisk rengøring: Brug fint sandpapir, en stålbørste i rustfrit stål eller en carbidskraber til grundigt at fjerne oxidfilm og urenheder fra svejseområdet.
Kemisk rengøring: Brug en specifikt formuleret picklingopløsning (såsom en HF+HNO3-blanding) til dyb rengøring, efterfulgt af skylning med rent vand og tørring for at sikre en restfri overflade.
2. Udstyr og materialeforberedelse:
Vælg en DC TIG-svejsekraftkilde med højfrekvent lysbue-tænding og stabile eksterne egenskaber for at sikre en stabil svejsningsproces. Argon -renhed skal være over 99,99% og leveres kontinuerligt, indtil svejsningen er fuldstændig afkølet for at forhindre oxidation.
Svejsningstråden skal matche basismetalsammensætningen, eller om nødvendigt skal en lidt lavere styrke -ledning bruges til at forbedre svejsens plasticitet.
III. Omhyggelig svejseproces
1. Gasafskærmning: Brug et dedikeret skjold til at beskytte svejseområdet og svejsningen mod skadelige gasser, samtidig med at temperaturen opretholdes under 250 grader.
2. Præcis svejsning: Oprethold en lille vinkel mellem svejsningstråden og emnet, foder den glat i svejsedollen og undgå store laterale gynger for at sikre svejsens ensartethed og kvalitet.
3. Kontinuerlig afskærmning: Når buen er brudt, og svejsningen er færdig, skal du fortsætte med at levere argonafskærmning, indtil svejsningen og den varmepåvirkede zone afkøles til en sikker temperatur.
Iv. Streng svejsningsinspektion
Iagttagelse af svejsefarve giver en foreløbig vurdering af svejsekvalitet. Ideelle svejsninger skal være sølvfarvede hvide eller lysegul. Mørkegul og gylden lilla har forskellige grader af accept afhængigt af svejseklassen. Mørkeblå indikerer substandard svejsekvalitet og kræver omarbejdning eller reparation. V. Vigtige forholdsregler
1. Strengt kontrol af svejsesvejsparametre for at sikre processtabilitet og svejsekvalitet.
2. Oprethold et rent svejsemiljø for at forhindre forurenende stoffer i at komme ind i svejseområdet.
3. svejsere skal gennemgå professionel uddannelse og være dygtige til svejseegenskaber og driftsprocedurer for titaniumlegeringer.
Ved at følge ovenstående trin og forholdsregler vil du være i stand til at opnå perfekt svejsning af titanium- og titanlegeringer, hvilket sikrer, at dine titaniumlegeringsprodukter har fremragende ydelse og pålidelighed.
Virksomheden kan prale af førende produktionslinjer inden for titaniumbehandling, herunder:
Tysk-importeret præcisionstitanrør Produktionslinje (årlig produktionskapacitet: 30.000 tons);
Japansk-teknologisk titaniumfolie rullende linje (tyndeste til 6μm);
Fuldautomatisk titaniumstang kontinuerlig ekstruderingslinie;
Intelligent titaniumplade og strimmelbehandlingsmølle;
MES -systemet muliggør digital kontrol og styring af hele produktionsprocessen ved at opnå produktdimensionel nøjagtighed på ± 0,01μm.