Titanium og titanlegeringer bruges på tværs af skibsstrukturer, fremdriftssystemer, kraftsystemer, elektroniske informationssystemer, hjælpesystemer og specielle enheder. Kravet på hvert sted er forskelligt, så en enkelt svejseinstruktion kan ikke dække dem alle. Det, som applikationerne deler, er en snæver tolerance for forurening og en afhængighed af, at samlingsdesign, valg af forbrugsstoffer og gasbeskyttelse er korrekt første gang.
Titanium og titanlegeringer i skibsbygning
Årsagerne til at bruge titanium til søs er konsekvente: modstand mod korrosion af havvand og havatmosfære, høj specifik styrke, høj sejhed, ikke-magnetisk adfærd og fremragende formbarhed. De kvaliteter, der bærer det meste af arbejdet, er kommercielt rent titanium til korrosions-drevne applikationer, nær-alfakvaliteter såsom Ti-3Al-2,5V til rør og strukturer, palladiumbærende kvaliteter til de mest aggressive kloridmiljøer og alfa-beta-legeringer, hvor der kræves højere styrke.
Svejsbarhed på tværs af legeringsfamilier
Svejseydelsen er ikke ensartet på tværs af titaniumfamilien. Tabellen nedenfor opsummerer, hvordan hovedgrupperne opfører sig, og hvad hver enkelt kræver af processen.
| Legering familie | Typiske karakterer | Svejseadfærd | Procesefterspørgsel |
|---|---|---|---|
| Alfa (kommercielt ren) | 1. klasse, 2. klasse, 7. klasse | Fremragende; stabil struktur, tilgivende ved afkøling | Standard afskærmning og renhedskontrol |
| Tæt på-alfa | Klasse 9 (Ti-3Al-2,5V) | Meget god; styrke med god duktilitet | Kontrolleret varmetilførsel for at begrænse kornvækst |
| Alfa-beta | Grade 5 (Ti-6Al-4V), Grade 23 | Svejsbar men følsom; reagerer på termisk cyklus | Tæt varmetilførselskontrol og fuld afskærmning |
| Beta og metastabil beta | Specialkarakterer med høj-styrke | Sværere; tab af ejendom i svejsezonen er almindeligt | Kvalificeret procedure, ofte med efter-svejsebehandling |
Mellemliggende indhold betyder mere end karakterens navn. Ilt, nitrogen, brint, jern og kulstof øger alle styrken og reducerer duktiliteten, og svejsemetallet er det mest sårbare område, fordi det passerer gennem det reaktive temperaturområde sidst.
Valg af svejseproces
| Behandle | Typisk brug | Fordele | Begrænsninger |
|---|---|---|---|
| Gas wolfram lysbuesvejsning | Tynde til mellemstore sektioner, alle almindelige kvaliteter | Bedste afskærmningskontrol, fleksibel, let at rense | Langsommere; varmetilførslen skal styres |
| Plasma buesvejsning | Mellem til tungere sektioner, lige sømme | Stabilt nøglehul, dybere penetration pr. gennemløb | Mere krævende opsætning-og gaskontrol |
| Elektronstrålesvejsning | Tunge sektioner i et vakuumkammer | Meget dybe, smalle svejsninger med lav forvrængning | Vakuumkammeret begrænser størrelsen; ledtilpasning-kritisk |
| Laserstrålesvejsning | Præcisionskomponenter, tynde sektioner | Lav varmetilførsel og forvrængning | Kræver fremragende pasform-op og levering af beskyttelsesgas |
Forbrugsstoffer og afskærmningsspecifikation
Følg princippet om lige styrke, og juster derefter for ledadfærd. Ved valg af svejsematerialer:
Brug et homogent forbrugsstof som det generelle tilfælde.
Brug et forbrugsmateriale, der er legeret lidt under basismetallet, når samlingens plasticitet skal forbedres.
Hold aluminiumsækvivalenten til fyldstoffet under basismetallets, typisk med omkring en enhed, så svejsemetal og uædle metal opfører sig ens.
Angiv interstitielle grænser for fyldtråden, der er lavere end basismetallets, og bekræft dem på det indgående certifikat.
Lever argon af mindst 99,99 % renhed til brænderen, det bagerste skjold og bagudrensningen med et dugpunkt på -40 grader eller lavere.
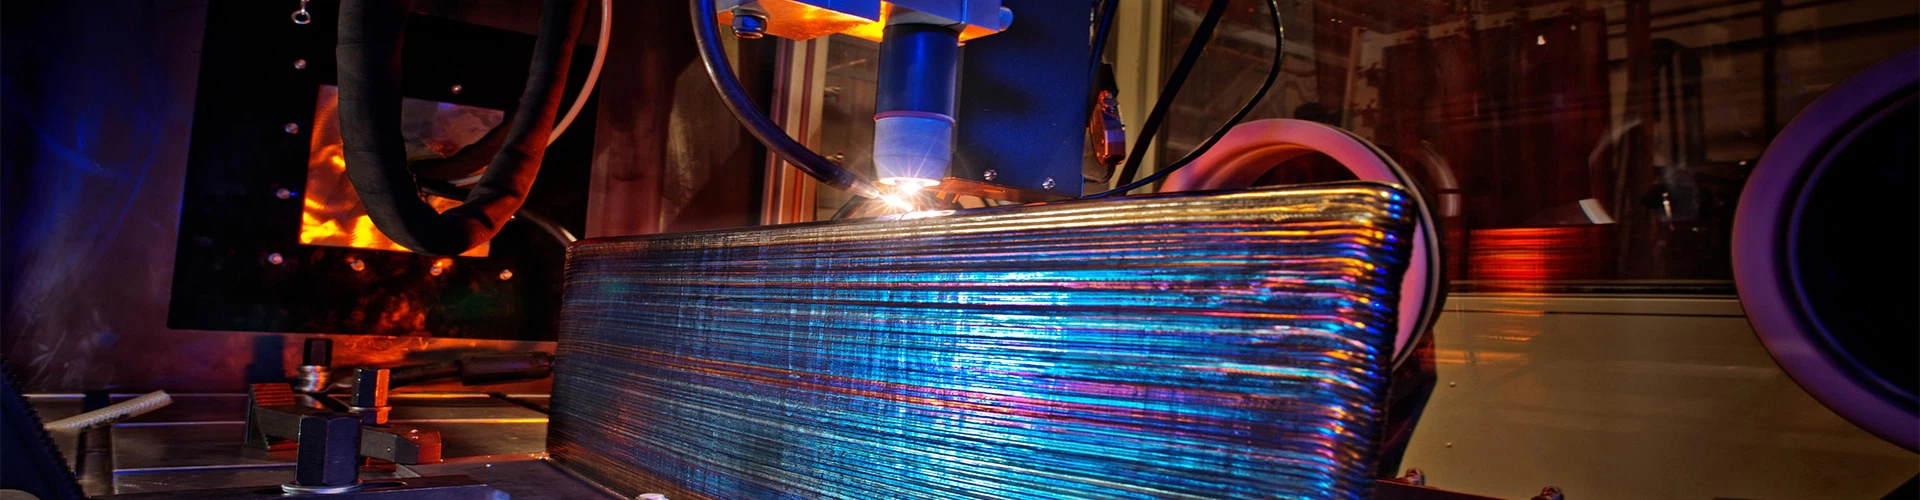
Afskærmning skal følge svejsningen, indtil den ikke længere er reaktiv. Et slæbende skjold bag brænderen, en støttebeslag under roden og tilstrækkeligt stang-flow sammen holder svejsningen og dens varme-berørte zone ren. Svejsefarve forbliver den enkleste godkendelsesvejledning: Sølv eller lyst strå er acceptabelt, mens blå, lilla eller grå kræver evaluering af samlingen og afskærmningsopsætningen-.
Forvrængning, tilpasning-op og efter-svejsning
Afbalancer svejsesekvensen omkring den neutrale akse, og brug kun afstivninger eller fiksturer, hvor de ikke blokerer for beskyttelsesgassen.
Styr varmetilførsel og interpass-temperatur; overdreven varme vokser korn i den varme-berørte zone og øger forvrængning.
Hold fugemellemrum konsistente og undgå hæftesvejsninger, der senere vil blive indarbejdet i den færdige svejsning uden at blive ordentligt renset.
Svejs i et-trækfrit område; luftbevægelse er den mest almindelige årsag til en forurenet perle på store fabrikationer.
Fuldstændig rengøring, svejsning og inspektion inden for et kort vindue, da en rengjort titaniumoverflade ikke forbliver ren længe i et værftsmiljø.
Afspænding af svejsede strukturer bestemmes af legering, fastholdelse og service. Hvor det anvendes, udvikles tidsplanen for den specifikke legering og udføres under den samme atmosfærekontrol, der anvendes til udglødning, således at behandlingen ikke introducerer den forurening, den skal forhindre.
Ofte stillede spørgsmål
Q: Er alle titanlegeringer lige svejsbare?
Nej. Kommercielt rene og nær-alfa-kvaliteter svejser lettest, alfa-beta-legeringer såsom Ti-6Al-4V er svejsbare, men følsomme over for varmetilførsel og forurening, og beta-legeringer har generelt brug for en kvalificeret procedure og ofte en eftersvejsningsbehandling.
Spørgsmål: Hvordan vælges svejseprocessen til fremstilling af marine titanium?
Tilpas processen til snittykkelse, samlingsadgang og forvrængningstolerance. Gaswolframbuesvejsning dækker det meste tyndt og mellemstort arbejde, plasmasvejsning passer til tungere lige sømme, og elektronstråle- eller lasersvejsning bruges til dyb penetration i en kontrolleret atmosfære.
Q: Hvilket afskærmningsarrangement er nødvendigt?
Tre elementer sammen: brændergas, et slæbende skjold, der følger svejsningen, og en bagudrensning under roden. Argonrenhed på 99,99 % eller bedre, et dugpunkt på -40 grader eller lavere og nok efterstrømning til at afkøle svejsningen under det reaktive område er arbejdsmålene.
Q: Hvorfor betyder svejsefarve så meget?
Farven på vulsten afspejler tykkelsen af overfladeoxidet, som igen afspejler, hvor meget ilt og nitrogen svejsningen optog. Sølv og let halm er acceptable; blå, lilla og grå viser, at afskærmningen fejlede, og at samlingen bør vurderes inden accept.
Q: Hvordan skal samlinger forberedes før svejsning?
Fjern olie, fugt, oxid og markeringsblæk fra samlingen og de tilstødende overflader, brug dedikeret rustfrit eller titaniumværktøj for at undgå jernforurening, og svejs så hurtigt som muligt efter rengøring. Stol aldrig på, at lysbuen brænder forurening af.
Q: Hvilke standarder dækker basismetallet og den færdige svejsning?
Uædle metal er normalt certificeret til ASTM B265, ASTM B338, ASTM B861 eller ASTM B862 afhængigt af produktform, mens den færdige samling er kvalificeret og inspiceret i forhold til svejseprocedurespecifikationen og acceptkriterierne fastsat af designkontrakten.