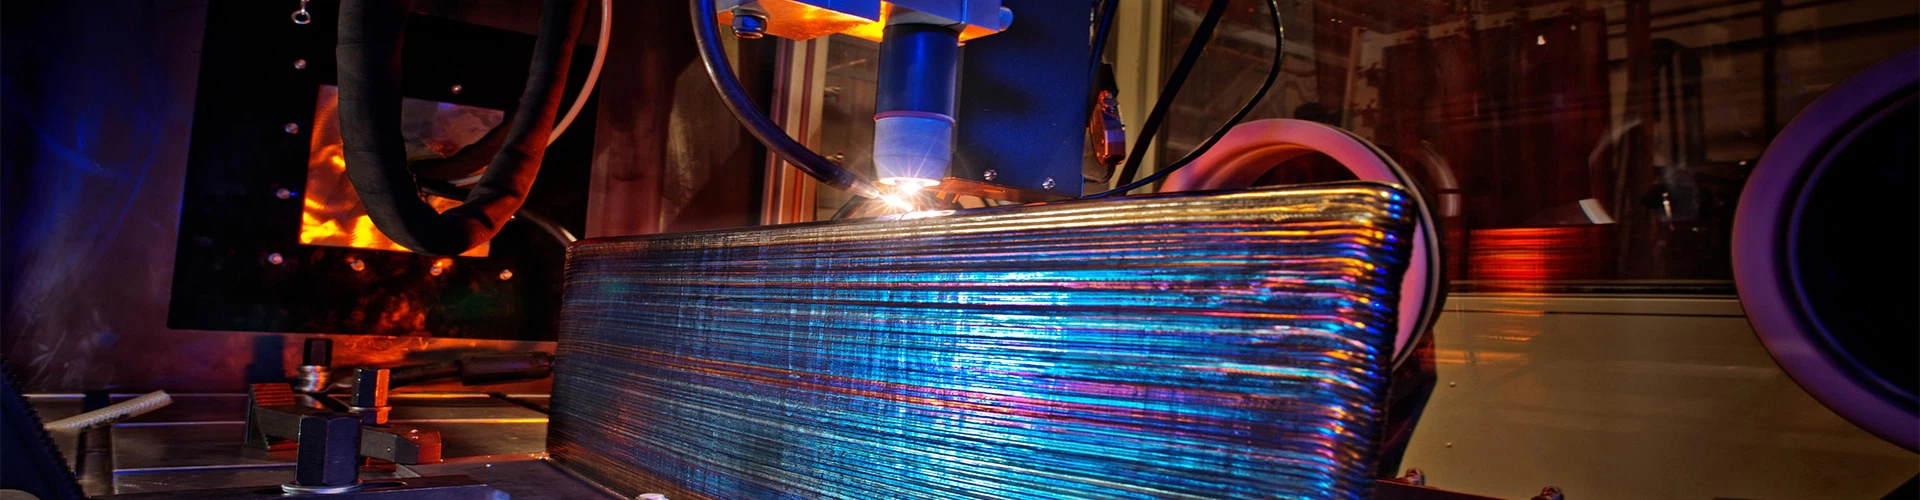
For at opnå titaniumrørstøbninger af god kvalitet skal følgende punkter bemærkes i processen med genopfyldningssvejsning:
(1) overfladen af lappesvejsestøbegodset skal være ren og tør, støbegodset må ikke berøres direkte med hånden, før det lægges i svejseboksen.
(2) I færd med at udskifte titaniumrøret for at forhindre wolframelektroden og genopfyldning af kortslutning, hvilket resulterer i wolframelektrodebrud, hvilket resulterer i wolframindeslutninger i de svejsede samlinger.
(3) Når området og dybden af patch-svejseområdet er relativt stort, bør det opdeles i flere gange langt lag svejsning, og for at vente, indtil det forrige lag af svejselag er helt afkølet, før det næste lag af svejsning, tillad ikke - gange svejset, for at forhindre deformation af støbegodset.
(4) I fyldstofsvejsningen er næsten færdig, bør gradvist reducere strømmen, reducere smeltezonen. Derfor anbefales det at bruge pulserende strøm for at forhindre skarpe lysbuebrud, hvilket resulterer i revner.
(5) Efter afslutningen af genopfyldning bør svejsning have lov til at afkøle støbningen i kassen i en periode, før boksen åbnes for at fjerne støbningen, for at forhindre hurtig afkøling af revner eller deformation af støbe svejsezonen; længden af afkølingstiden afhænger af vægtykkelsen af støbegodset, normalt i 15-30mm.
(6) titanium rør støbegods efter genopfyldning svejsning, bør omgående udglødet eller varmt isostatisk tryk, bør ikke lægges for længe, normalt ikke mere end 5 dage.
(7) Antallet af genfyldningssvejsninger bør ikke overstige bestemmelserne i de relevante tekniske dokumenter.
Hvis du har brug for, velkommen til at konsultere, vi er oprigtigt til din tjeneste!